Odabir legure za punjenje: Odluka koja određuje kvalitetu zavara prije početka luka
Odabir ispravne legure za punjenje za zavarivanje aluminija nije sekundarna stvar — to je primarna tehnička odluka koja upravlja otpornošću na pukotine, čvrstoćom spoja, korozijom i mogućnošću anodiziranja nakon zavarivanja. Interakcija između sastava osnovnog metala i kemije punila određuje hoće li se zavareni bazen čisto očvrsnuti ili će se pojaviti vruće pukotine i hoće li zona pod utjecajem topline zadržati odgovarajuća mehanička svojstva za primjenu. Dvije dominantne serije punila — 4xxx (Al-Si) i 5xxx (Al-Mg) — pokrivaju većinu strukturnih i industrijskih primjena, ali svaka služi različitom skupu kombinacija osnovnih metala i uvjetima rada.
4043 (Al-4,5%Si) je najčešće korišteno punilo opće namjene , nudeći izvrsnu fluidnost, nisku osjetljivost na pukotine uslijed skupljanja i dobro iskustvo rukovatelja zahvaljujući stabilnom luku i smanjenoj sklonosti prskanju. Njegova niža čvrstoća u usporedbi s 5xxx punilima čini ga neprikladnim za konstrukcijske spojeve u primjenama s velikim opterećenjem, a njegov sadržaj silicija proizvodi tamno sivu anodiziranu završnu obradu — diskvalificiranje za arhitektonske i dekorativne radove. ER5356 (Al-5%Mg) pruža veću vlačnu čvrstoću (do 290 MPa u zavarenom stanju), bolje podudaranje boja nakon eloksiranja i poboljšanu izvedbu u okruženjima slane vode, što ga čini standardnim izborom za brodsku proizvodnju, tlačne posude i strukturne sklopove. Podudaranje materijali za zavarivanje aluminija i aluminijskih legura sustavu specifične osnovne legure — umjesto zadanog postavljanja jednog punila — početna je točka dobrog inženjeringa aluminijskih zavara.
Čistoća žice i skladištenje: Varijable koje su najodgovornije za poroznost zavara
Poroznost je najčešći nedostatak kvalitete kod MIG i TIG zavarivanja aluminija, a većina slučajeva poroznosti na terenu vodi do kontaminacije vodikom - ne tehnike. Sloj aluminijevog oksida je hidroskopan: apsorbira atmosfersku vlagu, a ta vlaga disocira u zavarenoj kupki i oslobađa vodik, koji premašuje granicu topljivosti metala u čvrstom stanju tijekom skrućivanja i postaje zarobljen kao šupljine. Površina žice za punjenje jedan je od primarnih puteva uvođenja vodika. Žica proizvedena bez odgovarajuće kontrole čistoće površine - zaostalo mazivo za izvlačenje, nakupljanje oksida zbog nepravilnog skladištenja ili adsorpcija vlage tijekom transporta - dovodi vodik izravno u zonu luka bez obzira na kvalitetu pripreme osnovnog metala.
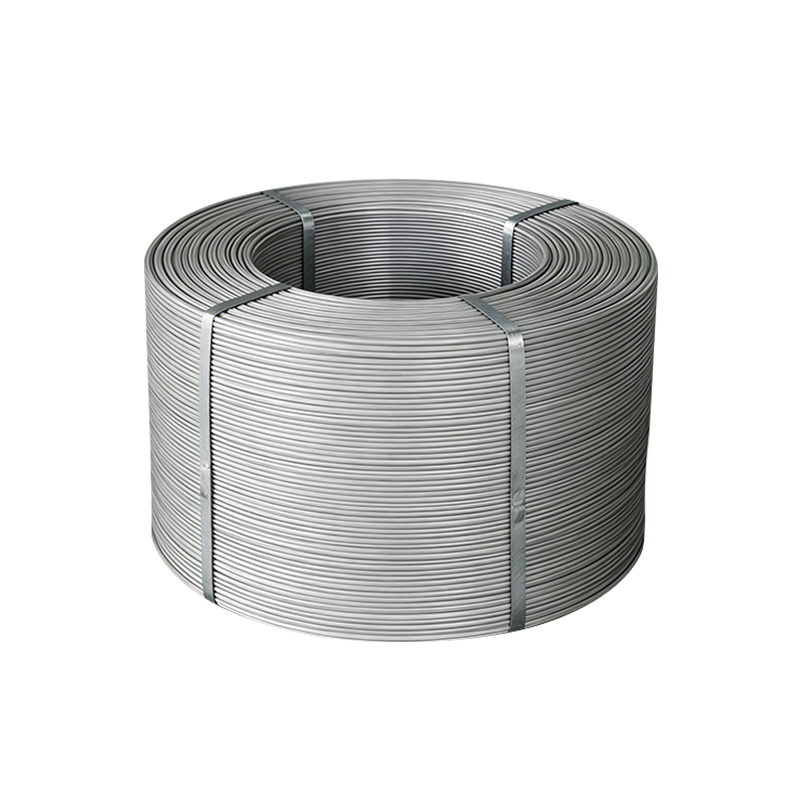
Pravilan protokol skladištenja aluminijske žice za zavarivanje zahtijeva zapečaćenu ambalažu s barijerom protiv vlage koja se održava na stabilnoj temperaturi kako bi se spriječili ciklusi kondenzacije. Žicu koja je otvorena i ostavljena izložena u vlažnom okruženju radionice treba sušiti u pećnici na 70–80°C 1–2 sata prije upotrebe — korak koji se rutinski preskače u proizvodnim okruženjima i rutinski je odgovoran za inače neobjašnjive skokove poroznosti. Na strani proizvodnje, čistoća površine kontrolira se odabirom maziva za izvlačenje (sintetička maziva koja isparavaju u uvjetima luka imaju prednost u odnosu na alternative na bazi mineralnog ulja), prolazima čišćenja nakon izvlačenja i hermetičkim pakiranjem u inertnoj atmosferi ili sa sredstvom za sušenje. Jiangsu Hetuo aluminijska žica primjenjuje kontrolu čistoće površine na razini proizvodnje, smanjujući opterećenje vodikom s kojim se zavarivač mora nositi u pogonu.
Kompatibilnost procesa: Usklađivanje promjera i temperature žice s metodom zavarivanja
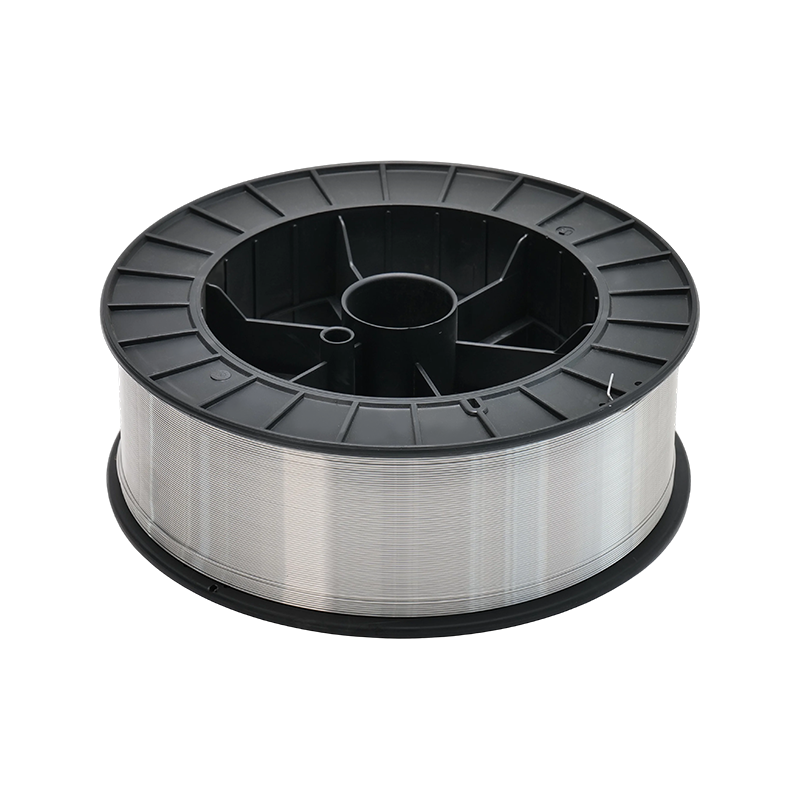
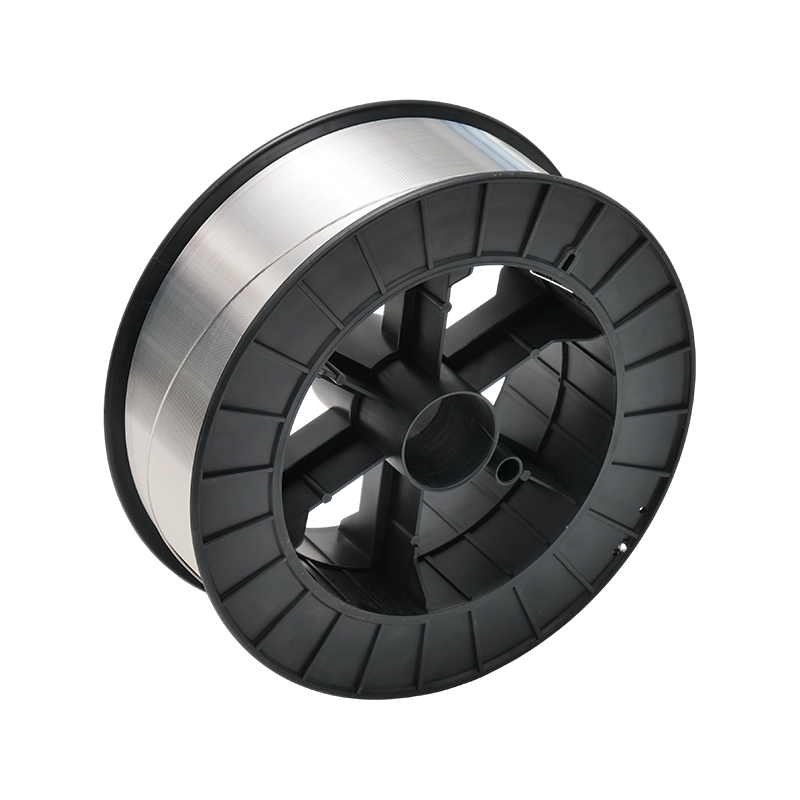
Žica za zavarivanje aluminija proizvodi se u nizu promjera i stanja, a točna specifikacija ovisi o postupku zavarivanja, sustavu dodavanja žice i geometriji spoja. Za GMAW (MIG zavarivanje), najčešći raspon promjera je 0,8–1,6 mm, s 1,0 mm i 1,2 mm koji pokrivaju većinu limova i srednje presjeka. Aluminijska žica znatno je mekša od čelične žice ekvivalentnog promjera, što stvara izazove u dodavanju: standardni pogonski valjci i obloge optimizirani za čelik uzrokuju deformaciju žice, gniježđenje ptica ili nedosljedno uvlačenje. U-žljebovi ili nazubljeni pogonski valjci, cijev obložena teflonom i sustavi gorionika push-pull standardni su tehnički odgovori na karakteristike dodavanja aluminija — a kaljenje žice (obično H-kaljenje, otvrdnuto) doprinosi mogućnosti uvlačenja osiguravajući dovoljno čvrstoće stupa da se odupre izvijanju u košuljici.
Za GTAW (TIG zavarivanje), žica se koristi kao ručno dovedena šipka za punjenje, a ne mehanički doveden potrošni materijal, a relevantni parametri prelaze na usklađivanje promjera sa geometrijom spoja i stanje površine. TIG šipka za punjenje aluminija obično se isporučuje u ispravljenim rezanim duljinama (standardno 1 metar) umjesto na kolutu, a stanje površinskog oksida je kritičnije jer ruka zavarivača uvodi šipku izravno u omotač zaštitnog plina. Orbitalni i automatizirani TIG sustavi za rad s cijevima mogu koristiti namotanu žicu s motoriziranim dodavanjem hladne žice; u tim se konfiguracijama često specificiraju tolerancije promjera žice veće od standardnih ±0,01 mm kako bi se osiguralo dosljedno pozicioniranje žice do spoja i stabilna geometrija zrna tijekom dugih automatiziranih izvođenja.
| Legura za punjenje | Kompatibilne bazne legure | Zavarena vlačna čvrstoća (MPa) | Ključne karakteristike |
| ER4043 | 6xxx, 3xxx, legure za lijevanje | ~186 | Izvrsna fluidnost, niska osjetljivost na pukotine, opća namjena |
| ER5356 | 5xxx, 6xxx | ~290 | Veća čvrstoća, kompatibilan s eloksiranjem, morski stupanj |
| ER4047 | 6xxx, primjene lemljenja | ~140 | Visok sadržaj Si, uzak raspon skrućivanja, minimalna distorzija |
| ER5183 | 5xxx konstrukcijske legure | ~290 | Punilo najveće čvrstoće 5xxx, upotreba kriogenih i tlačnih posuda |
Uobičajene legure aluminijskih punila: kompatibilnost osnovnih metala, mehanička svojstva i karakteristike primarne primjene.
Zahtjevi za certificiranje i sljedivost u lancima opskrbe potrošnim materijalom za zavarivanje
Potrošni materijal za zavarivanje koji se koristi u certificiranoj proizvodnji — posude pod tlakom (ASME Odjeljak IX), konstrukcijski radovi (AWS D1.2), sklopovi u zrakoplovstvu (AWS D17.1) ili strukture karoserije automobila — moraju se isporučiti s izvješćima o ispitivanju materijala (MTR) koja potvrđuju kemijski sastav i mehanička svojstva u odnosu na primjenjivi AWS A5.10 ili ekvivalentni standard. Ovo nisu neobvezni dokumenti: to su zapisi o sljedivosti koji povezuju potrošni materijal s postupkom kvalifikacijskog zavarivanja, a njihov nedostatak može pokrenuti nalaze nesukladnosti tijekom inspekcije zavarivanja treće strane ili revizija kod kupaca.
Osim standardne MTR dokumentacije, opskrbni lanci za automobile i zrakoplove postavljaju dodatne zahtjeve. Dobavljači s certifikatom IATF 16949 moraju održavati sljedivost na razini serije, osigurati SPC podatke o kritičnim dimenzijama (promjer, ovalnost) i podržati podnošenje PPAP-a s izvješćima o mjerenju dimenzija i indeksima sposobnosti procesa. Za proizvođače koji kvalificiraju novog dobavljača potrošnog materijala u specifikaciju kontroliranog postupka zavarivanja (WPS), praktični zahtjev je kvalifikacijski zavar upotrebom nove serije potrošnog materijala, s mehaničkim ispitivanjem (na rastezanje, savijanje, ponekad na udar) kojim se potvrđuje da je izvedba postupka zadržana. Kao proizvođač koji ima i ISO 9001 i IATF 16949 certifikat, Jiangsu Hetuo Aluminium Wire podržava ovaj kvalifikacijski proces s punom dokumentacijom o sljedivosti serije, omogućujući proizvođačima da integriraju nove isporuke potrošnog materijala u svoje kontrolirane postupke bez ometanja postojeće evidencije o kvalifikaciji zavara.